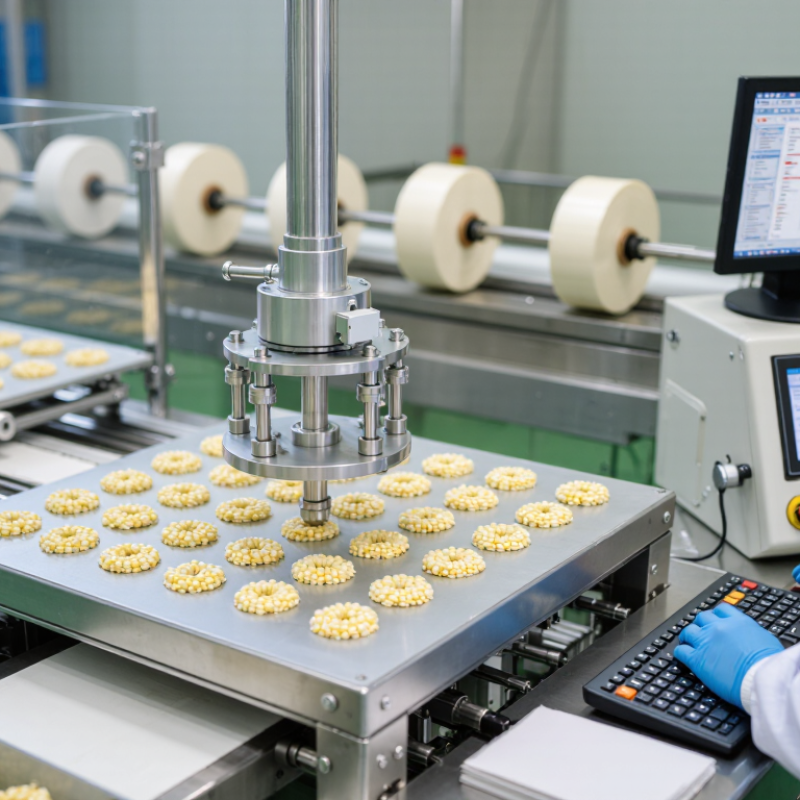
| 1 | Структура продукта | Подложка, клейкий слой, лечебная подушечка, разделительная пленка и защитная упаковка. | Обычно машина разматывает подложку и разделительный материал, наносит или ламинирует клейкую и лекарственную подушечки, вырезает необходимую форму и подготавливает изделия к упаковке. | Уточните, предназначена ли линия для производства простых клейких пластырей, лечебных пластырей от мозолей или препаратов в индивидуальной упаковке. Для этих форматов требуются разные модули дозирования и упаковки. |
| 2 | Совместимость материалов | В качестве материалов для рулонной печати обычно используются нетканые материалы, хлопчатобумажная ткань, пленка, бумажная разделительная подложка и медицинский самоклеящийся материал. | Ролики направляют полотна через зоны с контролируемым натяжением. Ламинирование соединяет слои без образования складок, а защитная пленка предохраняет клей до момента использования. | Выберите регулируемый контроль натяжения полотна и совместимые контактные материалы. Необходимо проверить клей, подложку и разделительную пленку на соответствие требованиям для использования в медицинских изделиях и их стабильности. |
| 3 | Резка и выравнивание | Ротационная или плоская вырубка; оптическая регистрация используется, когда необходимо сохранить напечатанные метки или фиксированное положение лекарственной подушечки. | Штамп вырезает внешнюю форму гипсовой заготовки, а также может формировать центральное отверстие или область подушки. Датчики позиционирования корректируют положение полотна, чтобы обеспечить выравнивание каждого компонента. | Для получения однородных форм выберите сервопривод подачи и управления совмещением. Давление резки должно быть регулируемым, чтобы избежать ненужного повреждения разделительной пленки. |
| 4 | Заявка на лекарственный препарат | Возможные системы включают предварительно нанесенное лекарственное средство, периодическое нанесение покрытия или дозированное заполнение центральной подушечки. Подходящий метод зависит от вязкости состава и требуемой дозировки. | Активный компонент наносится на определенную область штукатурки. Контролируемое нанесение или дозирование помогает поддерживать равномерную массу, а перед окончательной упаковкой может потребоваться сушка или отверждение. | Для лекарственных препаратов необходимо проверить однородность дозировки, условия сушки, доступность для очистки и отслеживаемость партий. Разработка и валидация рецептуры должны проводиться отдельно от оборудования. |
| 5 | Скорость производства и объемы выпуска продукции | Производительность зависит от размера гипсовой заготовки, количества полос, метода нанесения покрытия, конструкции матрицы, требований к контролю качества и формата упаковки; фактическая производительность должна быть определена в ходе производственных испытаний. | После формования машина может подсчитывать, укладывать, складывать или перемещать пластыри в пакетики, картонные коробки или другую утвержденную упаковку. Датчики обнаруживают отсутствующие или смещенные фрагменты. | Не следует сравнивать только скорость. Оцените полезный объем производства, время переналадки, процент брака, потери материала, время очистки и количество необходимых операторов. |
| 6 | Управление машиной | Программируемая система управления обычно контролирует скорость движения полотна, температуру, натяжение, время дозирования, параметры запайки и сигналы тревоги. | Синхронизированные двигатели и датчики обеспечивают координацию операций подачи, резки, нанесения покрытия и упаковки. Автоматическая остановка снижает риск производства большого количества бракованных изделий. | Обратите внимание на функции хранения рецептов, контроля доступа, истории аварийных сигналов, ручной настройки и экспорта данных, если требуется ведение производственной документации. |
| 7 | Контроль качества | Типичные проверки включают в себя определение размеров, положения подушечки, целостности уплотнения, читаемости печати или кода, наличия отсутствующих компонентов и видимых загрязнений. | Фотоэлектрические или визуальные датчики проверяют полотно или готовую упаковку. Бракованные изделия могут быть автоматически отбракованы, если система контроля интегрирована с производственной линией. | Определите допустимые пределы до выбора контрольно-измерительного оборудования. Критические характеристики должны быть связаны с документированными процедурами контроля качества и производственными протоколами. |
| 8 | Гигиена и уборка | В зонах контакта с продукцией следует использовать подходящие коррозионностойкие материалы, гладкие поверхности, а также доступные защитные ограждения и инструменты. | Доступные компоненты позволяют операторам удалять остатки клея, остатки состава, пыль и обрезки между партиями или во время смены продукции. | Приоритет следует отдавать обеспечению доступа без использования инструментов, очищаемым поверхностям, контролируемой смазке и документированному методу очистки. Для лекарственных препаратов может потребоваться подтверждение эффективности очистки. |
| 9 | Упаковка и герметизация | В индивидуальных пакетах обычно используются термосвариваемые ламинированные структуры; необходимо контролировать температуру, давление и время запайки. | Упаковочный цех формирует или подает пакет, накладывает пластырь, запечатывает упаковку и разрезает ее на отдельные единицы. Кодирование может включать информацию о партии и сроке годности. | Проверяйте прочность уплотнения, герметичность, совместимость материалов, точность маркировки и срок годности упаковки, а не полагайтесь только на номинальную скорость работы оборудования. |
| 10 | Нормативно-правовые и валидационные требования | Требования различаются в зависимости от рынка и классификации продукции. К общим мерам контроля относятся документированные проектные спецификации, оценка рисков, квалификация процесса и отслеживаемость. | Данная машина является частью контролируемого производственного процесса. Установка, эксплуатация и рабочие характеристики должны быть проверены в соответствии с утвержденными процедурами и техническими характеристиками изделия. | Перед покупкой подготовьте требования пользователя и подтвердите поддержку в отношении квалификационной документации, управления изменениями, калибровки, технического обслуживания и обучения операторов. |

.svg)